


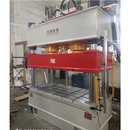

Selama pengoperasian mesin press hidrolik ekstrusi logam, baut terkadang jatuh dan jatuh ke dalam silinder hidrolik, menyebabkan goresan serius pada dinding pendorong. Setelah masalah terjadi, metode tradisional tidak dapat mencapai perbaikan di tempat sama sekali. Itu hanya dapat dibongkar dan dikirim ke pabrik untuk perbaikan pengelasan atau penggantian skrap. Karena tidak ada penggantian suku cadang, waktu untuk produksi ulang suku cadang atau pengembalian ke pabrik untuk diperbaiki tidak dapat dikontrol. Downtime jangka panjang akan menyebabkan kerugian ekonomi yang serius bagi perusahaan, dan pada saat yang sama, juga akan membayar biaya pemrosesan atau perbaikan yang tinggi. Untuk memenuhi persyaratan produksi perusahaan yang berkelanjutan, perlu untuk menemukan metode perawatan yang nyaman, cepat, sederhana dan efektif untuk memecahkan masalah peralatan, meminimalkan waktu henti perusahaan dan mengurangi biaya perawatan. Dapat menggunakan bahan komposit polimer untuk perbaikan di tempat
Langkah:
1. Panggang bagian yang tergores dengan api oksigen-asetilen (kuasai suhu dan hindari anil permukaan), dan panggang minyak yang telah meresap ke permukaan logam sepanjang tahun sampai tidak ada percikan api.
2. Permukaan bagian yang tergores dengan penggiling sudut, dan giling hingga kedalaman 1 mm atau lebih, dan giling alur di sepanjang dinding luar silinder, sebaiknya alur pas. Bor lubang di kedua ujung goresan untuk memperdalam dan mengubah gaya.
3. Gunakan kapas penyerap yang dicelupkan ke dalam aseton atau etanol absolut untuk membersihkan permukaan.
4. Oleskan bahan perbaikan yang selaras dan seragam ke permukaan yang tergores; lapisan pertama harus tipis, merata dan benar-benar menutupi permukaan yang tergores untuk memastikan adhesi terbaik antara material dan permukaan logam, dan kemudian oleskan material ke seluruh lokasi perbaikan dan tekan berulang kali. Pastikan bahan terisi dan mencapai ketebalan yang dibutuhkan sehingga sedikit lebih tinggi dari permukaan dinding luar silinder.
5. Diperlukan waktu 24 jam agar material dapat sepenuhnya mencapai berbagai sifat pada 24°C. Untuk menghemat waktu, suhu dapat dinaikkan dengan lampu halogen. Setiap kenaikan suhu 11°C akan mengurangi waktu pemeraman hingga setengahnya. Suhu curing terbaik adalah 70 °C.
6. Setelah material mengeras, gunakan batu gerinda halus atau scraper untuk memperbaiki dan meratakan material yang lebih tinggi dari dinding luar silinder, dan konstruksi selesai.


